

Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / Stroj za preskakanje uvojaka: princip rada, duljina polaganja i kako odabrati
Dom / Vijesti / Vijesti iz industrije / Stroj za preskakanje uvojaka: princip rada, duljina polaganja i kako odabrati
VIJESTI


Stroj za preskakanje uvojaka: princip rada, duljina polaganja i kako odabrati
2026-10-10
Serija savitljivog robotskog kabela vraća se od kupca jer se vodič savija na uskom zavoju iza konektora, a niti na ogoljenom kraju već su se počele odvajati. Izolacija je prošla svaki električni test. Kondukter nije ležao. U slučajevima poput ovog, korekcija obično počinje u fazi uvijanja, a ne u ekstruderu.
Stroj za umotavanje preskakanja je stroj za umotavanje vodiča koji postavlja pojedinačne žice isprekidanim, povremeno obrnutim polaganjem, S-Z uzorkom, umjesto kontinuirane spirale koja ide u jednom smjeru. Budući da se uvijanje mijenja u određenim intervalima, žica nikada ne akumulira istu pohranjenu torziju koju nakuplja konvencionalni koncentrični provodnik, tako da gotovi vodič ostaje fleksibilan i predvidljiv kada se savija, reže ili savija.
Taj izbor pojedinačnog procesa mijenja tri stvari koje tvornica kabela zapravo mjeri: minimalni radijus savijanja, stabilnost kraja rezanja i koliko se vodič bori s ekstruzijskom linijom nizvodno. Ono što slijedi pokriva kako proces funkcionira, gdje zarađuje svoje troškove, što spada u kupovnu specifikaciju i nedostatke koji se pojavljuju kada je stroj pogrešno postavljen.
Što je stroj za preskakanje uvojaka?
Stroj za umotavanje na preskok najbolje se opisuje kao umotavač plus sinkronizirana kontrola preokreta: mehanički hardver je blizak standardnoj opremi za umotavanje, dok se sam uzorak polaganja stvara pomoću vremena.
Na strani stroja pronaći ćete isplatu, rotirajuće lukove ili rotirajući okvir koji nosi žičane bobine, ploču za polaganje ili matricu za oblikovanje, te osovinu ili hvataljku za izvlačenje. Dio koji se razlikuje je kontrolni odnos između rotacije pramca i brzine preuzimanja, jer taj omjer definira duljinu polaganja. Rotirajte lukove brže pri istoj brzini linije i ležanje se skraćuje; trčite strunu brže pri istoj brzini luka i ležanje se produljuje.
U preskakanju, kontrolor pokreće lukove naprijed za postavljenu duljinu konduktera, okreće ih za usporedivu duljinu, zatim ponavlja. Točka u kojoj se smjer mijenja je točka preokreta, a njezin razmak je najvažnija postavka na stroju nakon same duljine polaganja. Intervali preokreta obično padaju negdje između otprilike pola metra i tri metra, ali prava vrijednost uvijek proizlazi iz zahtjeva savitljivosti gotovog kabela, a ne iz fiksne strojne konstante.
Jedno praktično upozorenje o terminologiji: dobavljači olako koriste "skip stranding", a neki ga katalozi primjenjuju na bilo koji postupak izmjeničnog polaganja. Prije usporedbe ponuda, pismeno potvrdite tri broja: duljinu polaganja u svakom smjeru, interval preokreta i brzinu luka koju stroj postiže pri radnoj brzini strune. The pregled tipova strojeva za uvijanje kabela je koristan suputnik ako prvo trebate širi vokabular.
Kako se Skip Stranding uspoređuje s drugim konstrukcijama vodiča
Skip stranding jedan je od tri uobičajena načina za izradu višežilnog vodiča i to je pravi odgovor samo za određeni skup zahtjeva.
| Atribut | Preskoči (S-Z) nasukavanje | Pravo koncentrično nasukavanje | Skupljeno nasukavanje |
| Lay pattern | Izmjenično S i Z u fiksnim intervalima | Kontinuirani jedan smjer, smjer sloja obrnut po sloju | Kontinuirani jednosmjerni, bez definiranih slojeva |
| Tipična dužina polaganja | Dulji, postavite po smjeru kako bi odgovarao radijusu savijanja | Čvrsto i pažljivo kontrolirano po sloju | Kratko, tretirano kao nekritično |
| Fleksibilnost | Visok, s malim povratnim momentom | Umjereno | Visoko, ali okruglost trpi |
| Cut-end ponašanje | Pramenovi se drže zajedno uz minimalno odvrtanje | Lagano odmotavanje, često je potrebno uvezivanje ili lijepljenje | Sklon buktinji |
| Zaobljenost | dobro | najbolje | Najsiromašniji |
| Potencijalna brzina linije | Visoka, ograničena obrnutom sinkronizacijom | Visoko, ograničeno brzinom luka | Najviša |
| Tipična upotreba | Robot, vučni lanac, savitljivi kabel za zavarivanje, medicinski i automobilski | Naponski, nadzemni i upravljački kabel | Fleksibilni kablovi i mala žica za spajanje |
Gdje skip-stranded vodiči zarađuju svoje troškove
Preskakanje nasukavanja se isplati kad god vodič mora preživjeti opetovano savijanje ili se mora prekinuti ručno na terenu, jer polaganje obavlja posao koji bi inače obavile veziva i trake.
- Ruka robota i zglobni kabel strojeva, gdje je vodič savijen tisućama puta preko malog radijusa.
- Drag-chain (kontinuirani savitljivi) kabel u alatnim strojevima i sustavima za automatizirano rukovanje.
- Kabel za zavarivanje i drugi ručni kablovi koji se svakodnevno vuku i motaju.
- Kabelski snopovi za automobile i nove energije, uključujući bakrene i aluminijske sklopove sabirnica koji se završavaju i savijaju tijekom sastavljanja.
- Medicinski i instrumentacijski vodovi gdje ogoljeni kraj mora ostati uredan bez dodatnih navlaka.
Skip stranding nije univerzalan. Visokofrekventni podatkovni vodič treba čvrst, stabilan položaj kako bi zadržao svoju električnu duljinu i impedanciju, a nadzemni i energetski vodiči oslanjaju se na mehaničku ravnotežu koju pružaju pravi koncentrični slojevi. Kada kupac specificira stabilnu karakterističnu impedanciju, konvencionalna varijanta obično je bolji odgovor.
Pet parametara koji odlučuju o tome hoće li Skip Stranding funkcionirati
Pet postavki kontrolira ishod, a podešavanje bilo koje od njih mijenja ostale.
- Položite duljinu u svakom smjeru. Prekratak i vodič se ukruti i opire se savijanju; predug i niti se odvajaju na kalupu za oblikovanje. Počnite od minimalnog radijusa savijanja gotov kabel mora preživjeti i raditi unatrag.
- Isplatna napetost po žici. Neravnomjerna napetost je najčešći korijenski uzrok držanja ptica u kavezima. Svaka špulica trebala bi se hraniti istom napetosti, a napetost bi se trebala mjeriti, a ne procjenjivati prema opipu.
- Obrnuta sinkronizacija. Točka preokreta mora stati na istu duljinu vodiča u svakom ciklusu. Proklizavanje osovine, istrošeni remeni i agresivno ubrzanje guraju točke preokreta izvan položaja.
- Zatezanje i pomicanje. Namotaj mora biti dovoljno čvrst da drži spojnicu zatvorenom, ali dovoljno lagan da ne spljošti vodič. Loše postavljen pomak stvara meke, valovite dijelove koji se pojavljuju tek nakon istiskivanja.
- Kvaliteta ulazne žice. Tolerancija promjera, završna obrada površine i podmazivanje za izvlačenje pokazuju se u rezultatu užeta. Ležaljka koja teče čisto na jednoj žici može biti u kavezu za ptice na sljedećoj.
Određivanje stroja za preskakanje uvojaka: Kontrolni popis za kupca
Najbrži način za usporedbu ponuda je da prvo popravite vodič i pustite da stroj slijedi, jer dva stroja s istom nominalnom brzinom luka mogu isporučiti vrlo različitu konzistenciju polaganja na istom vodiču.
Uskladite platformu s dirigentom
Strojevi s dvostrukim lukom odgovaraju proizvodnji srednjeg i velikog vodiča većeg učinka, gdje se dva luka međusobno uravnotežuju i omogućuju bržu rotaciju bez vibracija. Strand-twist par strandera odgovara konstrukcijama koje se moraju čisto odmotati na odrezanom kraju. Konzolni pojedinačni užeti obično se biraju za manje jezgre, kraće serije i česte izmjene proizvoda.
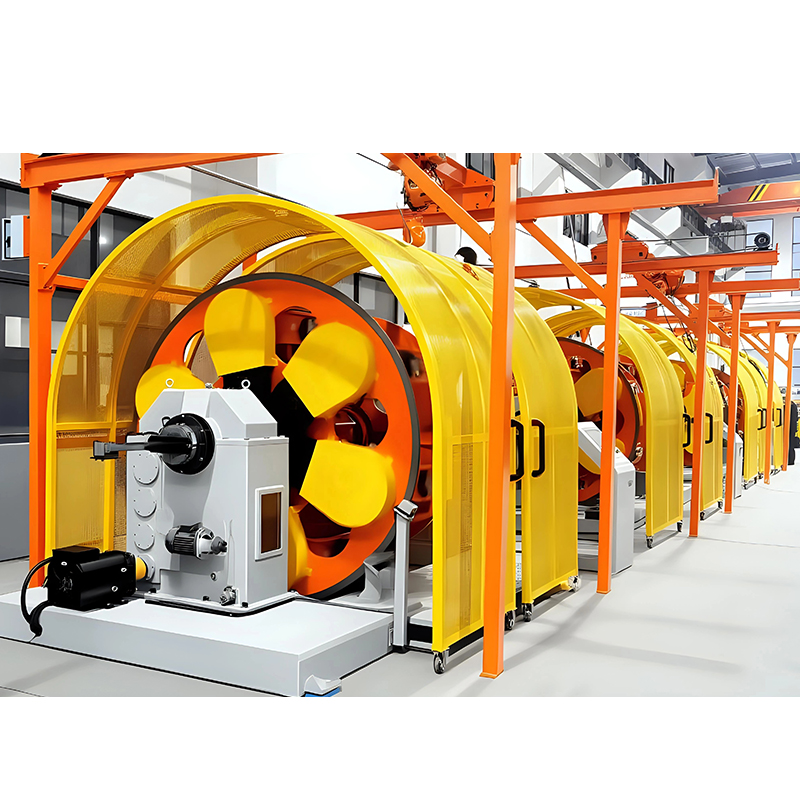
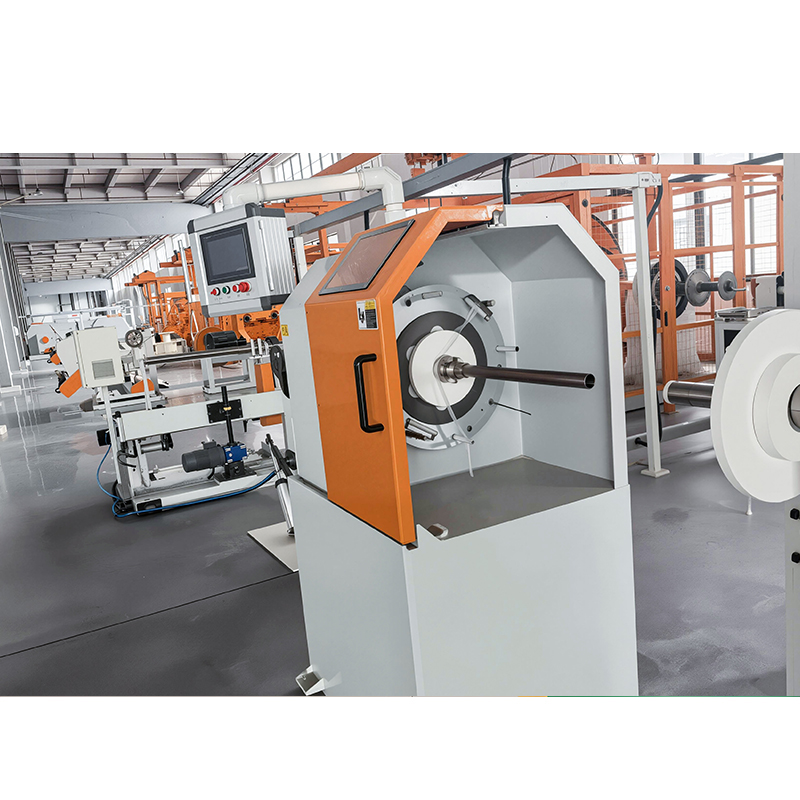
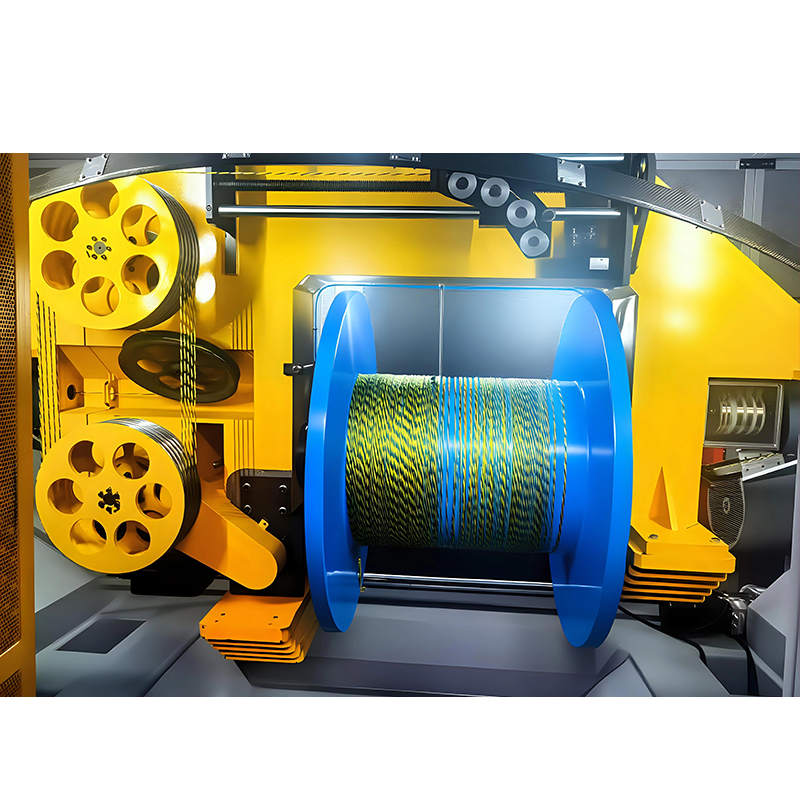 1250 dvostruki pramčani stroj za proizvodnju kabela visokog učinka Dizajn dvostrukog luka namijenjen je srednjim i velikim vodičima; pregledajte ravnotežu napetosti, specifikacije dobavljača i primjene od podatkovnih kabela do električnih vodiča. Pogledajte proizvod →
Pitajte svakog dobavljača za interval preokreta koji mogu držati na vašoj ciljnoj brzini linije, plus toleranciju oko toga. Navedeni interval bez vrijednosti tolerancije nije specifikacija.
Upišite brojeve u Zahtjev za ponudu
Sljedeće treba biti navedeno u upitu, a ne usmeno dogovoreno:
- Konstrukcija vodiča: broj niti, promjer pojedinačne žice i koristi li se gola ili presvučena žica.
- Duljina polaganja u svakom smjeru, interval preokreta i dopušteno odstupanje.
- Ciljana linijska brzina i rezultantno ležište na toj brzini, što je pismeno potvrdio dobavljač.
- Veličine špulica i broj isplate, budući da oni ograničavaju koliko dugo stroj radi između ponovnih punjenja.
- Ispitivanje prihvaćanja: prihvaća se duljina uzorka za koju je provjeren položaj, zaobljenost i obrnuti razmak prije otpreme.
Strojevi sa stražnjim uvijanjem zaslužuju poseban pogled kad god je ponašanje kupca pritužba na rezu, jer je putanja žice dizajnirana tako da vodič oslobađa svoju torziju progresivno, a ne odjednom.
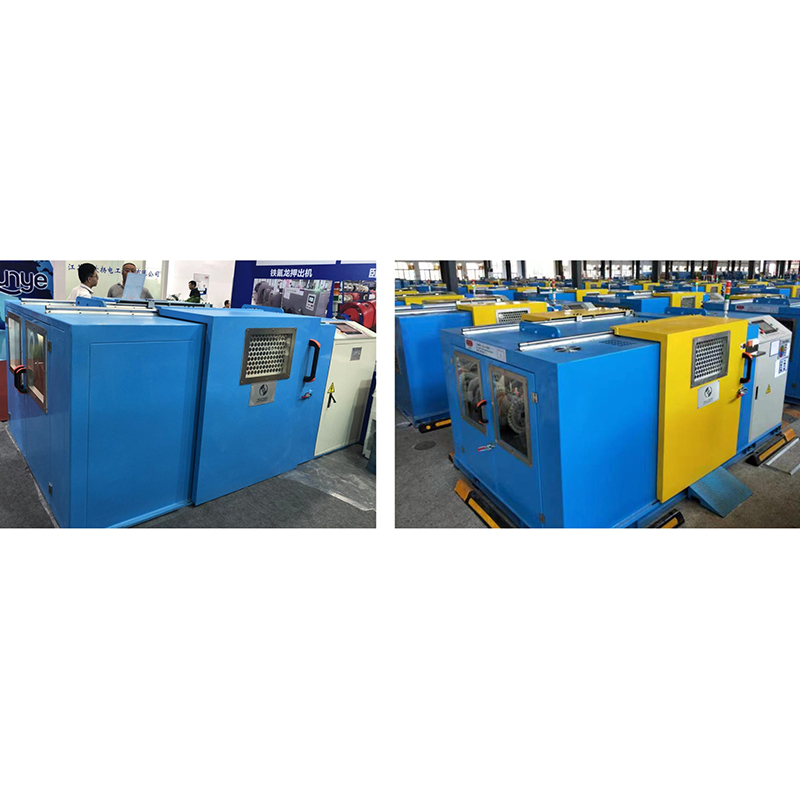
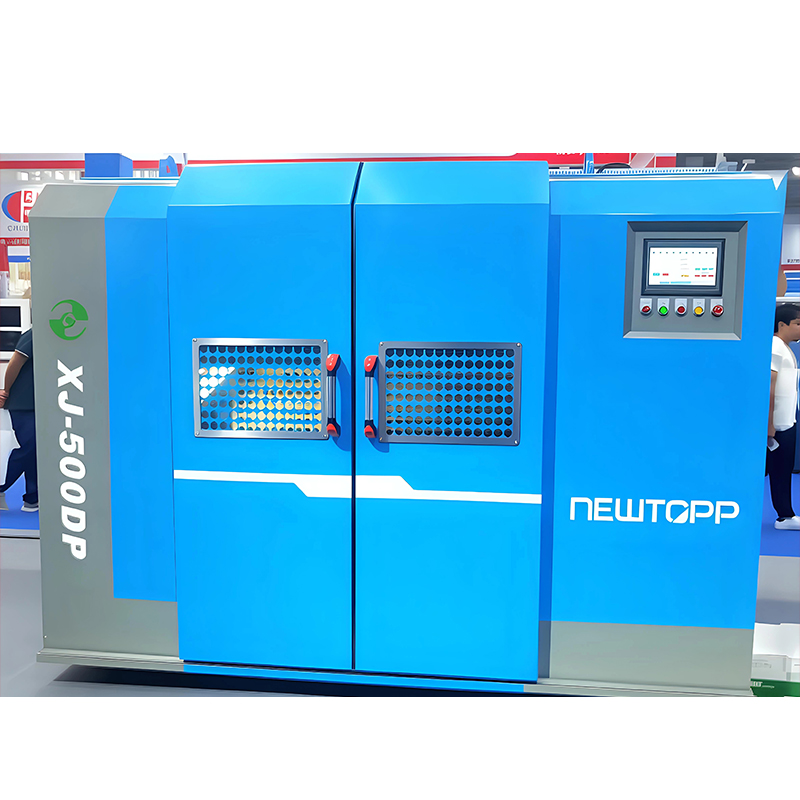 Horizontalni ili okomiti stroj za umotavanje parova sa stražnjim uvijanjem Dostupno vodoravno ili okomito; povratno uvijanje prije uvijanja para smanjuje štetu za Cat-5e/6/6A, HDMI 2.1 i podatkovne kabele velike brzine. Pogledajte proizvod →
Za manje jezgre i pogone koji mijenjaju proizvode nekoliko puta tjedno, platforma s jednom stranom obično daje bolji povrat nego dvostruki pramčani stroj velike brzine koji je nedovoljno opterećen.
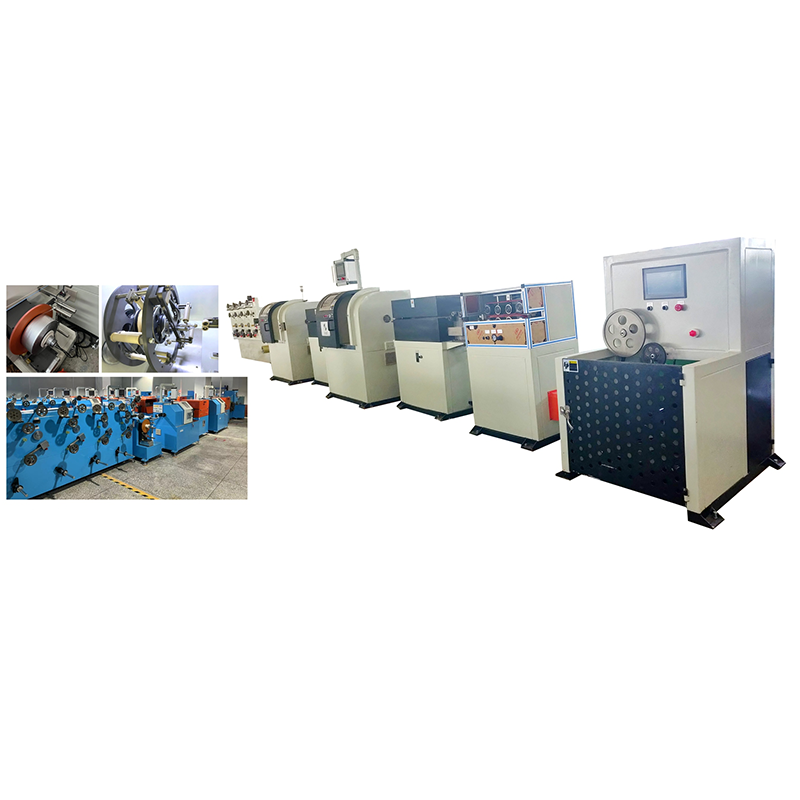
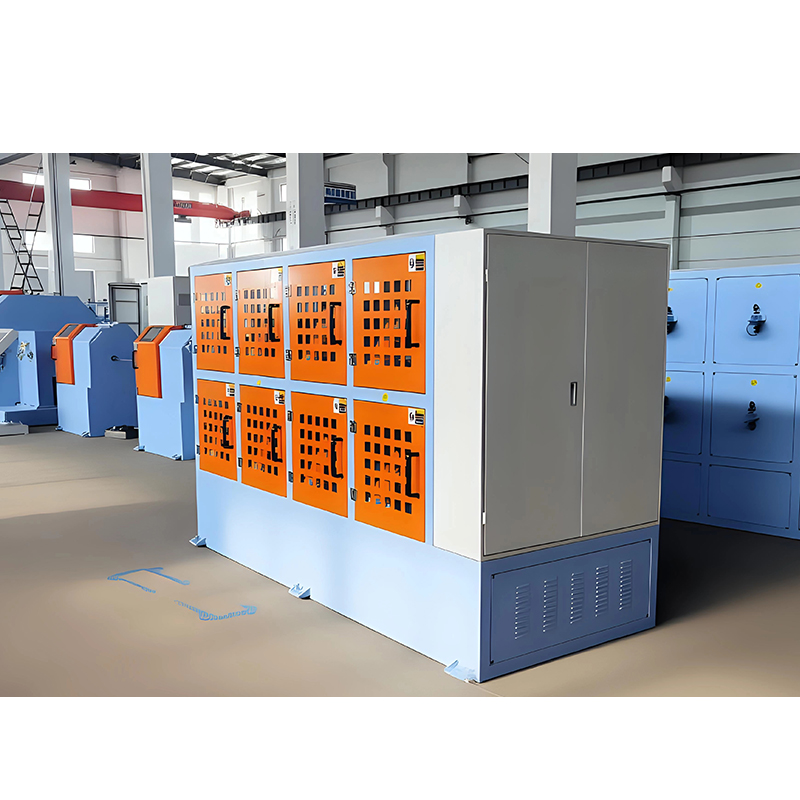 Jednostruki stroj konzolnog tipa za proizvodnju malih jezgri Prikladno za manje jezgre i česte promjene proizvoda; provjerite stabilnost zatezanja, PLC kontrolu nagiba i postavku prelaska radi problema s preskakanjem. Pogledajte proizvod →
Tipični nedostaci i što ih zapravo uzrokuje
Gotovo svaki problem sa preskakanjem nasukavanja dolazi do napetosti, sinkronizacije ili alata, a ne do samog dizajna vodiča.
| kvar | Vjerojatni uzrok | Što promijeniti |
| Kavez za ptice ili žičana baklja na matrici | Neravnomjeran ili nizak napon, preveliki provrt matrice | Izjednačite napetost, promijenite veličinu kalupa za oblikovanje |
| Labavi, valoviti vodič | Napon prihvata prenizak, vrijeme preokreta pomiče s brzinom linije | Povećajte napetost prihvata, ponovno provjerite sinkronizaciju |
| Neravnomjeran preokretni razmak | Proklizavanje kotača, prekomjerno ubrzanje u preokretu | Ponovno kalibrirajte pogon, ublažite rampu ubrzanja |
| Prekinute žice | Napetost iznad granice žice, istrošene keramičke vodilice | Smanjite napetost, zamijenite vodilice i pregledajte putanju žice |
| Izvankružni vodič | Neusklađeni promjeri žice, neravnomjerno punjenje bobine | Provjerite ulaznu toleranciju žice, provjerite opterećenje bobine |
| Savijanje nakon ispitivanja savijanja | Položite prekratko za potrebni radijus savijanja | Produljite polaganje i proširite interval preokreta |
Često postavljana pitanja
Koja je razlika između skip strandinga i bunched strandinga?
Preskočeno upredanje mijenja smjer polaganja u zadanim intervalima, dok se umotavanje u snopove neprekidno uvija u jednom smjeru bez definiranih slojeva. Skip stranding drži odrezane krajeve zajedno i drži vodič okruglim; vodiči u snopu se brže proizvode i skloni su širenju na rezu.
Koju duljinu polaganja treba koristiti kabel robota s preskakanjem?
Ne postoji univerzalni broj. Radite od najmanjeg polumjera savijanja koji kabel mora izdržati, a zatim postavite najduži sloj koji još uvijek drži vodič zatvorenim na kalupu za oblikovanje. Prekratak položaj je uobičajeni uzrok krutih, savijajućih robotskih vodiča.
Može li standardni užet s dvostrukim lukom proizvesti preskočno polaganje?
Samo ako pogon i sustav upravljanja mogu preokrenuti lukove točno i ponovljivo pri proizvodnoj brzini. Mnogi se strojevi mogu okretati u oba smjera, ali mnogo ih je manje onih koji drže interval preokreta unutar uske tolerancije dok namotavanje nastavlja vući.
Je li preskakanje prikladno za aluminijske vodiče?
Da, pod uvjetom da su napetosti postavljene za aluminij, a ne za bakar. Aluminijska žica je mekša i osjetljivija na habanje vodilice, tako da je potrebno provjeriti napetost isplate i keramičke kontaktne površine prije podešavanja postavki polaganja.
Kako mogu provjeriti dosljednost storniranja bez zaustavljanja proizvodnje?
Uzmite uzorak duljine, označite točke preokreta duž njega i izmjerite razmak. Ponovite provjeru uzoraka uzetih na početku i na kraju smjene. Odstupanje između dva uzorka znači da pogon gubi poziciju kako se stroj zagrijava.
Odluka se svodi na to kako se kabel koristi, a ne na to koji je uzorak polaganja moderniji. Ako se vaš vodič više puta savija, reže i završava rukom ili se povlači po podu trgovine, stavite duljinu polaganja i interval preokreta u kupovnu specifikaciju odmah pored broja niti i promjera žice. Jiangsu Newtopp Precision Machinery gradi oprema za umotavanje, ekstruziju i vrpcu za točno ove vrste vodiča, tako da se specifikacija laika i stroj koji ih proizvodi mogu uskladiti u jednom razgovoru umjesto u tri.
-
Phone
Address
5
Autorska prava © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Sva prava pridržana. Wire & Cable Equipment Manufacturer
Tvornica pomoćne opreme za proizvodnju robotskih kabela
