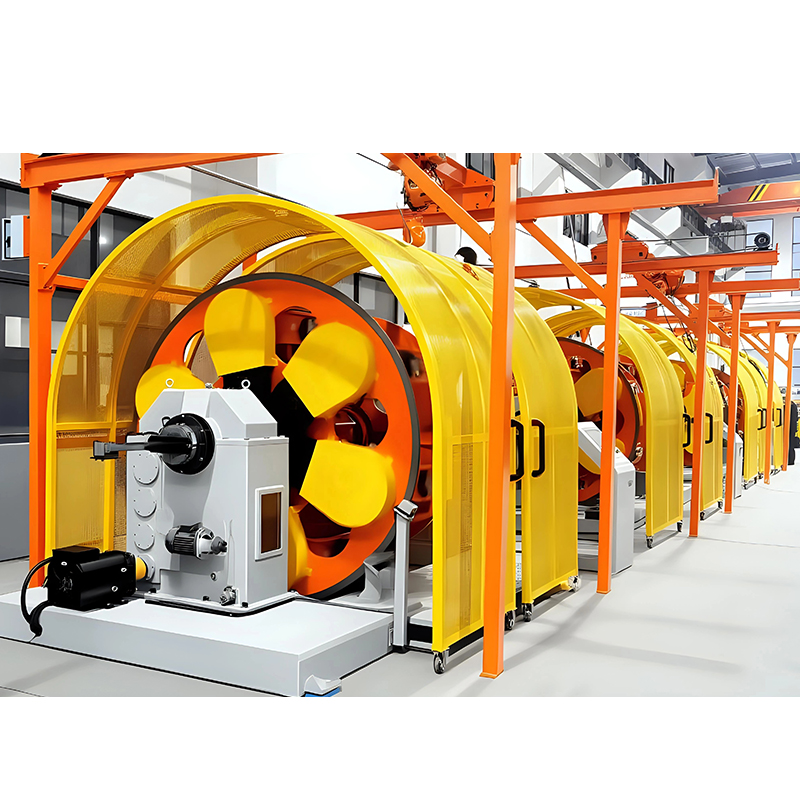




Što je stroj za izradu kabela od silikonske gume?
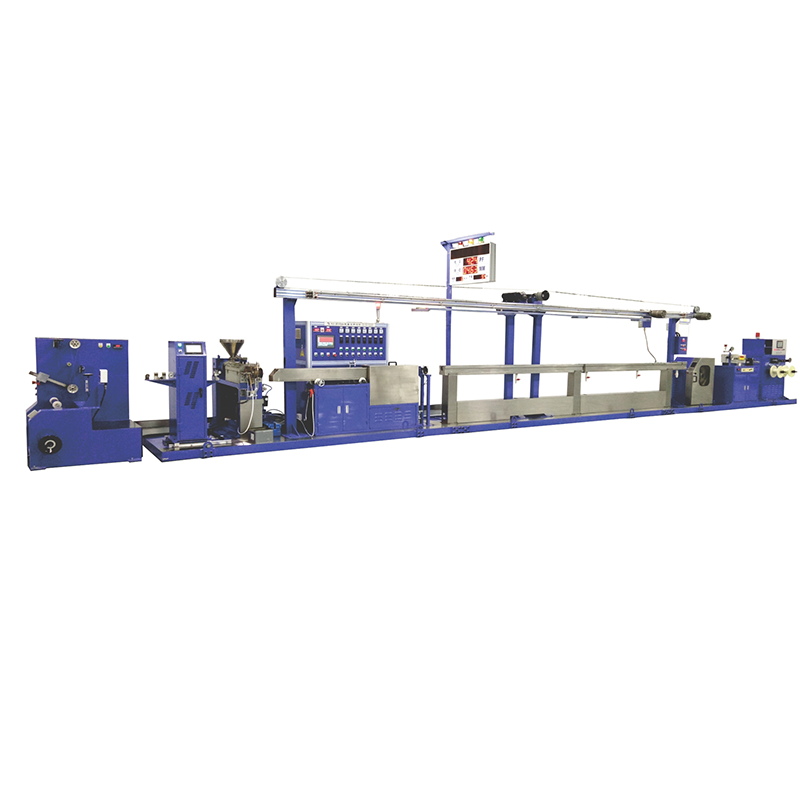
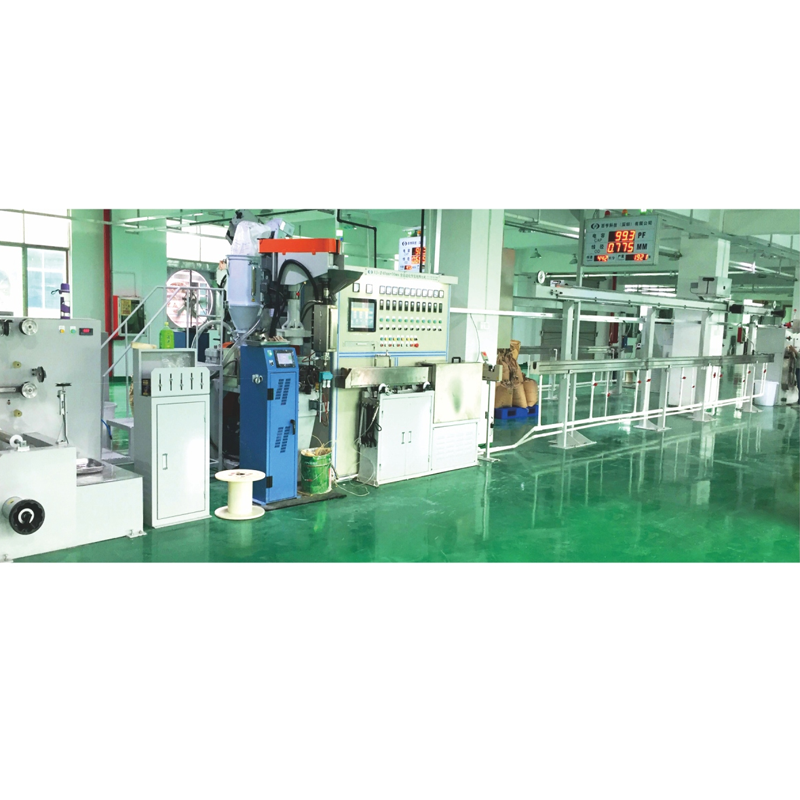
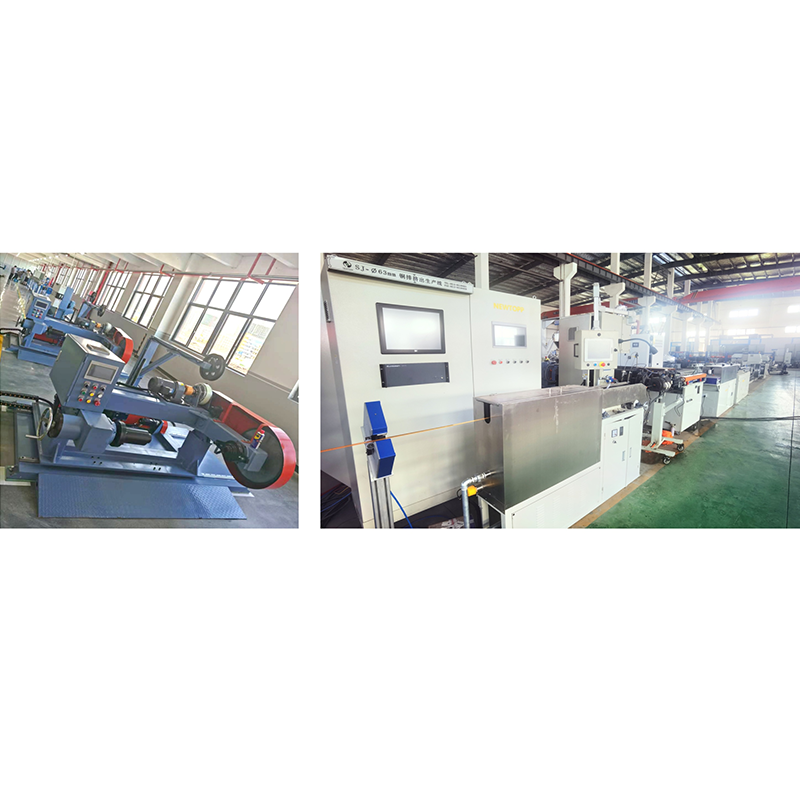
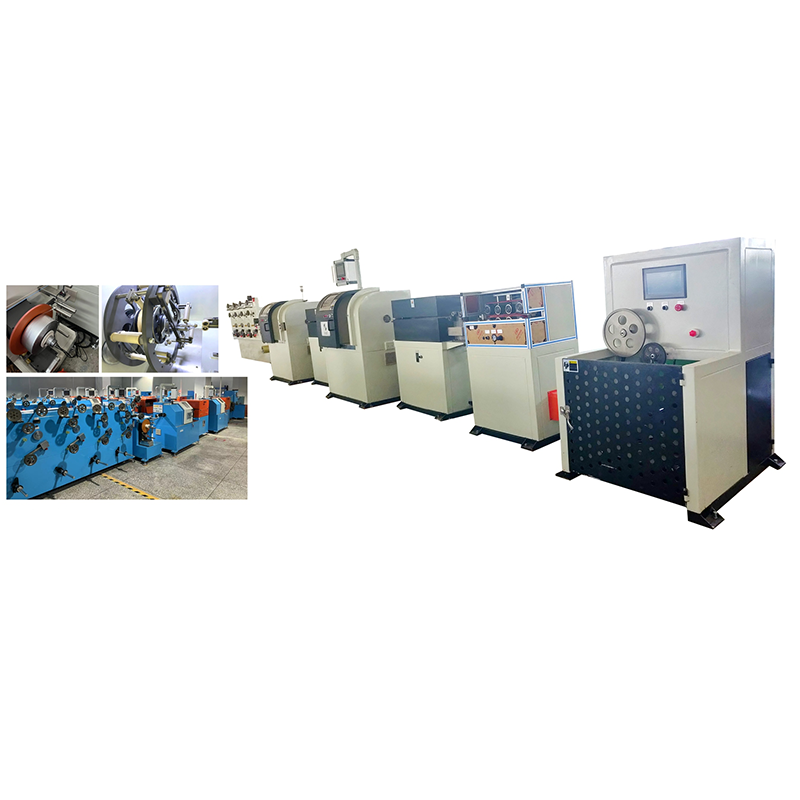
Silikonska guma stroj za izradu kabela je kompletna linija za ekstruziju koja nanosi nestvrdnutu silikonsku gumu oko vodiča, vulkanizira je u kanalu za stvrdnjavanje vrućim zrakom, a zatim hladi i namotava gotov kabel. U proizvodnom smislu, to nije jedna preša ili namatač; to je koordinirani strojni niz u kojem se ekstruder, odjeljak za stvrdnjavanje, korito za hlađenje i namatanje moraju uskladiti s ponašanjem stvrdnjavanja spoja i tolerancijom debljine stijenke kabela.
Silikonska guma je duroplast, pa se obrađuje drugačije od PVC-a ili polietilena. Spoj ulazi u ekstruder s hladnim punjenjem kao nevulkanizirana guma, mora biti umrežen nakon ekstruzije i ne može tolerirati puž s visokim trenjem koji se koristi za termoplaste. Linija dizajnirana za konvencionalnu izolaciju neće proizvesti konzistentne slojeve silikona, bez obzira na brzinu vijka. Za opće objašnjenje o tome kako se sastavljaju linije za istiskivanje, pogledajte naš sveobuhvatni vodič za linije za istiskivanje kabela.
Osnovne komponente linije za ekstrudiranje silikonske gume
Svaka linija kabela od silikonske gume sastoji se od pet funkcionalnih stanica, a njihove su specifikacije usko povezane. Odabir visokoučinkovitog ekstrudera bez jednako dugog dijela stvrdnjavanja jednostavno prisiljava liniju da radi sporije.
| komponenta | Funkcija | Bilješka o odabiru |
|---|---|---|
| Gumeni ekstruder s hladnim punjenjem | Plastificira silikonsku smjesu i dovodi je do križne glave | Bačva s kontroliranom temperaturom; Omjer L/D obično je 12:1 do 20:1 |
| Križna matrica | Vodi vodič i nanosi jednoličan gumeni sloj | Geometrija matrice i središnje poravnanje kontroliraju koncentričnost debljine stijenke |
| Kanal za vulkanizaciju toplim zrakom | Povezuje silikonski spoj u stabilan elastomer | Duljina i profil temperature moraju odgovarati krivulji otvrdnjavanja spoja |
| Korito za hlađenje | Smanjuje temperaturu kabela prije navlačenja | Postupno vodeno hlađenje sprječava toplinski šok i poroznost |
| Izvlačenje i preuzimanje | Povlači uže uz stalnu napetost i namotava ga na bubnjeve | Stabilnost brzine izravno utječe na promjer i ovalnost |
Kako funkcionira proces proizvodnje kabela od silikonske gume
Proces ima pet različitih faza, a svaka ima poseban učinak na kvalitetu izolacije.
- Ubacite silikonsku smjesu u ekstruder za hladno punjenje, gdje je puž prenosi i plastificira bez visoke topline trenja koja se koristi za termoplaste.
- Ekstrudirajte oko vodiča kroz križnu glavu, formirajući koncentrični sloj preko bakrenog ili višežilnog vodiča.
- Vulkanizirajte kabel u kanalu vrućeg zraka gdje peroksidni katalizator povezuje gumu u stabilan elastomer.
- Ohladite kabel postupno u koritu s vodom kako biste osigurali dimenzije i spriječili poroznost.
- Izmjerite promjer i stavite gotov kabel na bubnjeve uz kontroliranu napetost.
Vrijeme stvrdnjavanja ovisi o debljini stijenke; za tipični silikonski zid od 2 mm, kanal za stvrdnjavanje može se protezati 12 do 30 metara na liniji velike brzine. Za proizvođače usredotočene na jednožilne silikonske izolirane kabele — vodove motora, grijaći kabel i ožičenje uređaja — namjenska linija za ekstruziju izolacije žice integrira ekstruder, kanal za očvršćavanje, hlađenje i namatanje u jedan niz stroja, što skraćuje puštanje u rad i pojednostavljuje kontrolu procesa.
Silikonska guma naspram PVC-a naspram PTFE-a: Usporedba materijala
Izbor materijala, više nego stroj, određuje temperaturnu klasu i cijenu gotovog kabela.
| Vlasništvo | Silikonska guma | PVC | PTFE/FEP |
|---|---|---|---|
| Kontinuirani temperaturni raspon | -60°C do 200°C | -40°C do 105°C | -200°C do 260°C |
| Fleksibilnost na niske temperature | Izvrsno | Slabo do umjereno | dobro |
| Izvedba plamena | Samogasivi s aditivima | Samogasivi | Izvrsno |
| Poteškoće obrade | Zahtijeva vulkanizaciju | lako | Vrlo teško |
| Relativni trošak materijala | visoko | Niska | Vrlo visoko |
Praktična poruka za proizvođača kabela je da silikonska guma zaslužuje svoje ulaganje tamo gdje su potrebni stalna radna temperatura iznad 150°C i fleksibilnost na hladnom . Za obične unutarnje ožičenje, PVC je jeftiniji za obradu. Za ekstremna okruženja, PTFE nudi višu ocjenu, ali uz mnogo veće troškove materijala i obrade. Odabir stroja slijedi specifikaciju proizvoda, a ne obrnuto.
Kako odabrati stroj za izradu kabela od silikonske gume
Odabir počinje specifikacijom kabela i ciljnim izlazom, zatim se kreće kroz preciznost upravljanja i sposobnost dobavljača.
Najprije definirajte specifikaciju kabela
Prije usporedbe strojeva odaberite temperaturnu klasu izolacije, veličinu vodiča, debljinu stijenke i primjenjivi standard. Ovi parametri postavljaju zahtjeve za otvrdnjavajuću stijenku, koji određuju geometriju matrice i minimalnu duljinu kanala za otvrdnjavanje. Kabel naznačen za 180°C i onaj za 200°C mogu koristiti različite silikonske spojeve s različitim krivuljama stvrdnjavanja.
Uskladite brzinu linije s kapacitetom stvrdnjavanja
Brzina linije ograničena je vremenom stvrdnjavanja, a ne samo izlazom vijka. Ako je dio stvrdnjavanja prekratak, rukovatelj mora usporiti liniju dok spoj ne bude potpuno umrežen. Kada dobavljač navede brzinu, pitajte na koji se promjer vodiča, debljinu stijenke i spoj ta brzina odnosi.
Procijenite kontrolu debljine zida
Koncentrična izolacija je najvidljiviji atribut kvalitete silikonskog kabela. Poravnanje matrice, stabilnost napetosti izvlačenja i mjerenje promjera u zatvorenoj petlji doprinose, stoga potvrdite da linija uključuje povratnu informaciju o mjerenju, a ne ručno podešavanje. Pojedinosti precizne opreme za ekstruziju kabela pojašnjavaju što treba tražiti u paketu za mjerenje i kontrolu.
Potvrdite podršku procesu i uslugu nakon prodaje
Prvo proizvodno ispitivanje je mjesto gdje se pojavljuje stvarno ponašanje stroja. Dobavljač koji pušta u rad liniju s vašim spojem, obučava vaše operatere i održava spremne rezervne dijelove i procesnu dokumentaciju uklonit će većinu rizika nove linije.
Uobičajeni problemi i kako ih izbjeći
Većina kvarova u kabelima od silikonske gume mogu se pratiti do četiri temeljna uzroka.
- Poroznost: vlaga ili hlapljivi nusprodukti zarobljeni tijekom vulkanizacije; rješava se sušenjem materijala i pravilnim temperaturnim profilom.
- Ekscentrična izolacija: pogrešno poravnata glava matrice ili nestabilna napetost prihvata.
- Nedovoljno stvrdnjavanje: dio stvrdnjavanja prekratak ili temperatura vrućeg zraka preniska za brzinu linije.
- Poderotina ili hrapavost površine: pogrešna brzina vijka, nedovoljno hlađenje cijevi ili neodgovarajuća duljina matrice.
Svaki od ovih načina kvara ima specifičan put ispravljanja, a naš vodič za rješavanje problema za strojeve za ekstrudere žice pokriva temeljne uzroke i popravke u sustavnim detaljima.
Zašto je važno iskustvo cijelog sustava
Kada ekstruder, odjeljak za sušenje i namatanje dolaze od različitih dobavljača, odgovornost za rad linije je podijeljena. Proizvođač koji izrađuje kompletan strojni niz kontrolira sučelja, što olakšava postizanje konzistentnosti dimenzija i stabilnosti otvrdnjavanja. Jiangsu Newtopp Precision Machinery projektirao je i napravio opremu za ekstruziju, umotavanje i zamatanje kabela od 2004. godine, sa svojim vlastitim centrom za istraživanje i razvoj, postrojenjem za preciznu strojnu obradu i tri proizvodna pogona pod jednom organizacijom.
Za višeslojne konstrukcije, vanjski silikonski omotač nanosi se u drugom prolazu na liniji za ekstruziju omotača žice i kabela, koja je dimenzionirana za veće promjere snopa i održava isti temperaturni profil u kanalu otvrdnjavanja. Ista organizacija također isporučuje strojeve za umotavanje i spajanje trakom, tako da se kompletan proizvodni program silikonskih kabela — umotavanje vodiča, silikonska izolacija i silikonski omotač — može planirati i podržati iz jednog izvora.
Često postavljana pitanja
Što je stroj za izradu kabela od silikonske gume?
To je linija za ekstruziju koja se sastoji od ekstrudera s hladnim punjenjem, matrice s križnom glavom, kanala za vulkanizaciju vrućim zrakom, korita za hlađenje i namotaja, izgrađena za proizvodnju vodiča izoliranih silikonskom gumom ili kabela obloženih silikonom.
Postoji li razlika između silikonske gume i silikonske gume?
Dva pojma odnose se na istu obitelj materijala. Silikonska guma je kemijski opis polisiloksanskih elastomera; silikonska guma je uobičajena industrijska skraćenica koja se koristi u pretraživanju strojeva i nazivima proizvoda.
Može li linija za ekstruziju PVC-a obraditi silikonsku gumu?
Obično ne. Silikon je duroplast koji se mora vulkanizirati nakon ekstruzije, tako da linija treba otvrdnjavati vrućim zrakom ili parom. Geometrija puža PVC ekstrudera također se razlikuje od gumenog vijka za hladno punjenje potrebnog za silikon.
Zašto konopac od silikonske gume treba dugi kanal za stvrdnjavanje?
Budući da vulkanizacija zahtijeva toplinu i vrijeme zadržavanja za umrežavanje polimera. Duljina stvrdnjavanja postavlja maksimalnu brzinu linije za danu debljinu stijenke; njegovo skraćivanje jednostavno smanjuje učinak.
Koju izlaznu brzinu može postići linija silikonskog kabela?
Tipične male silikonske građevinske žice proizvode se brzinom od 20 do 80 m/min, ovisno o veličini vodiča, debljini stjenke i duljini otvrdnjavajućeg dijela. Teške konstrukcije rade sporije jer toplina mora prodrijeti kroz deblji gumeni zid.
Kako mogu izabrati između silikonske i PTFE izolacije?
Usporedite stalnu temperaturu, fleksibilnost i okoliš. Silikon pokriva većinu potreba za visokotemperaturnim i fleksibilnim kabelima po nižoj cijeni materijala od PTFE-a, dok se PTFE odabire tamo gdje su ekstremne temperaturne vrijednosti iznad 200°C obavezne.