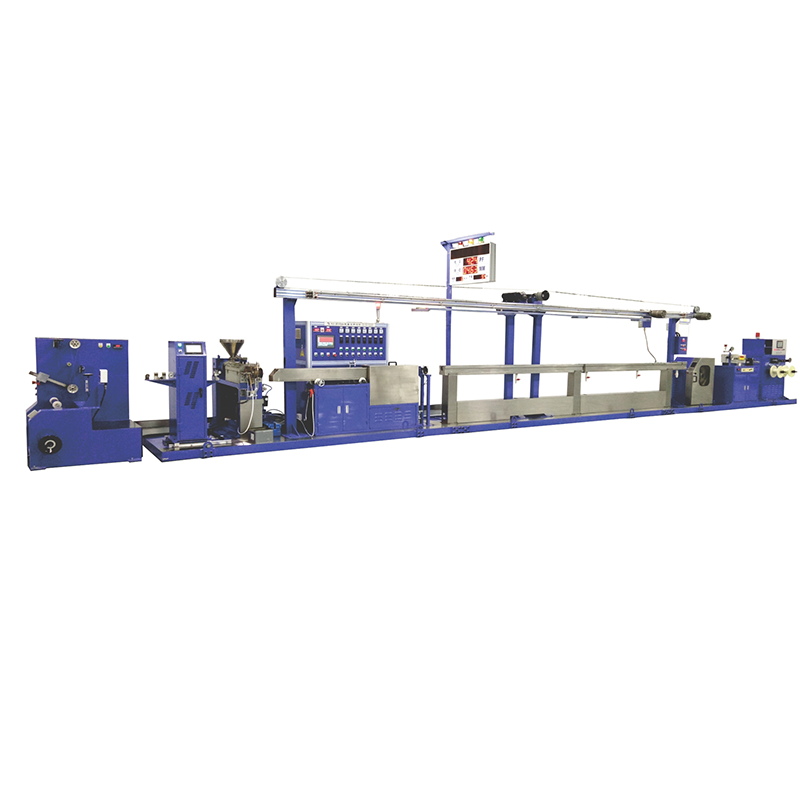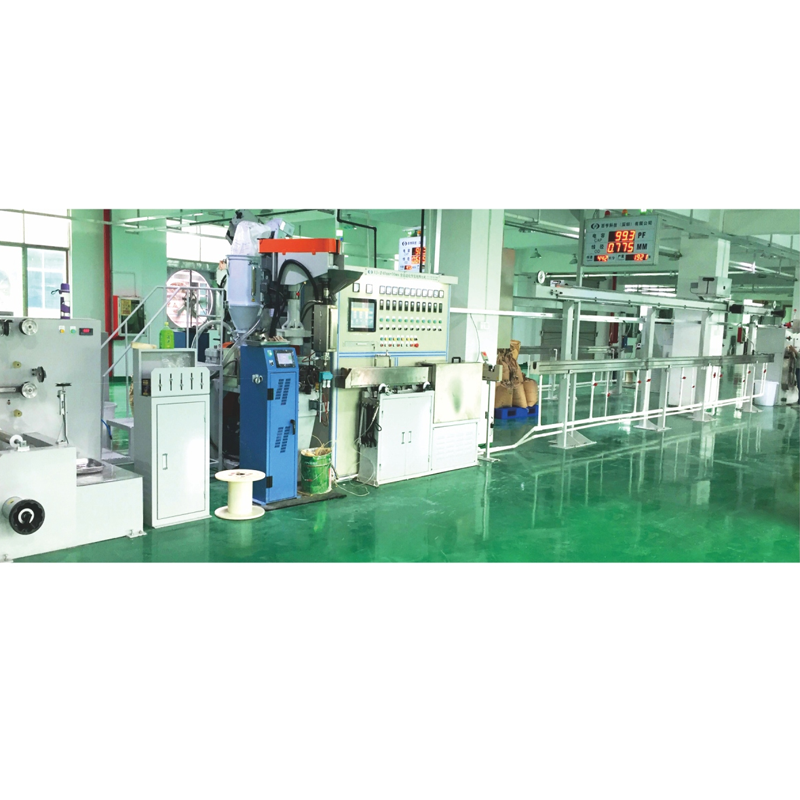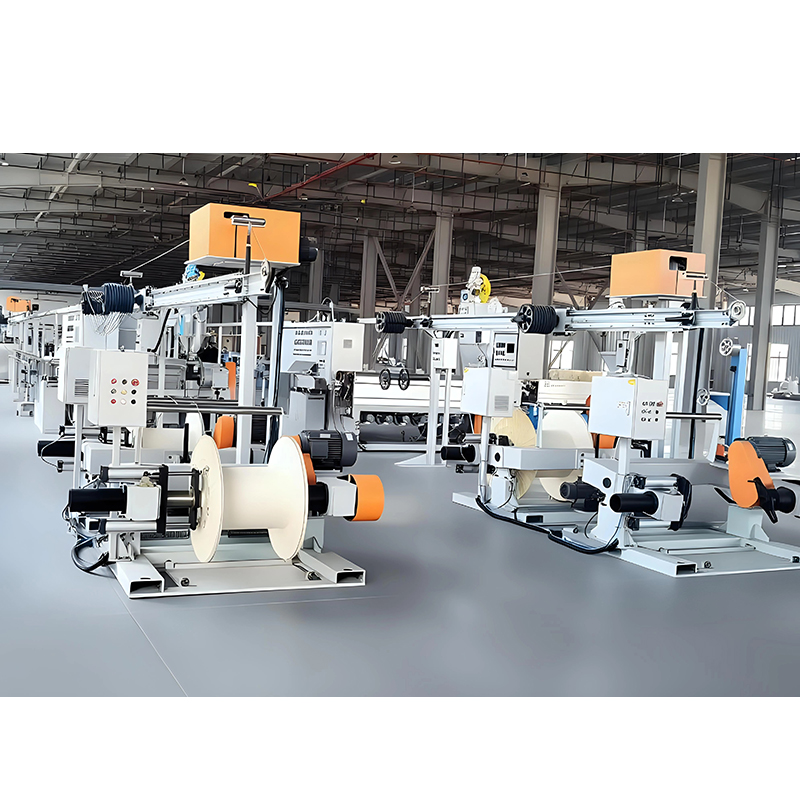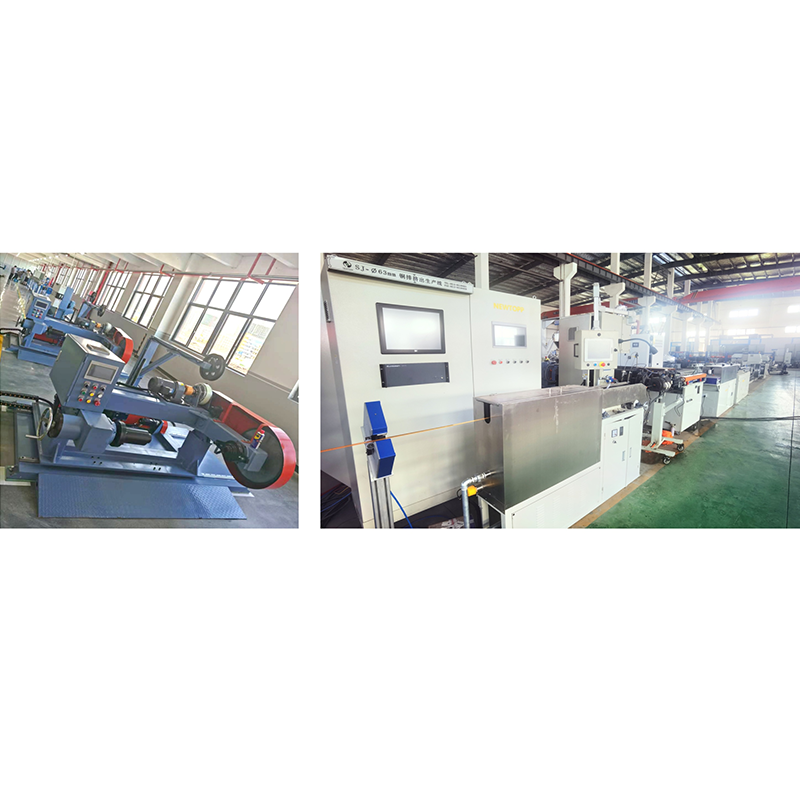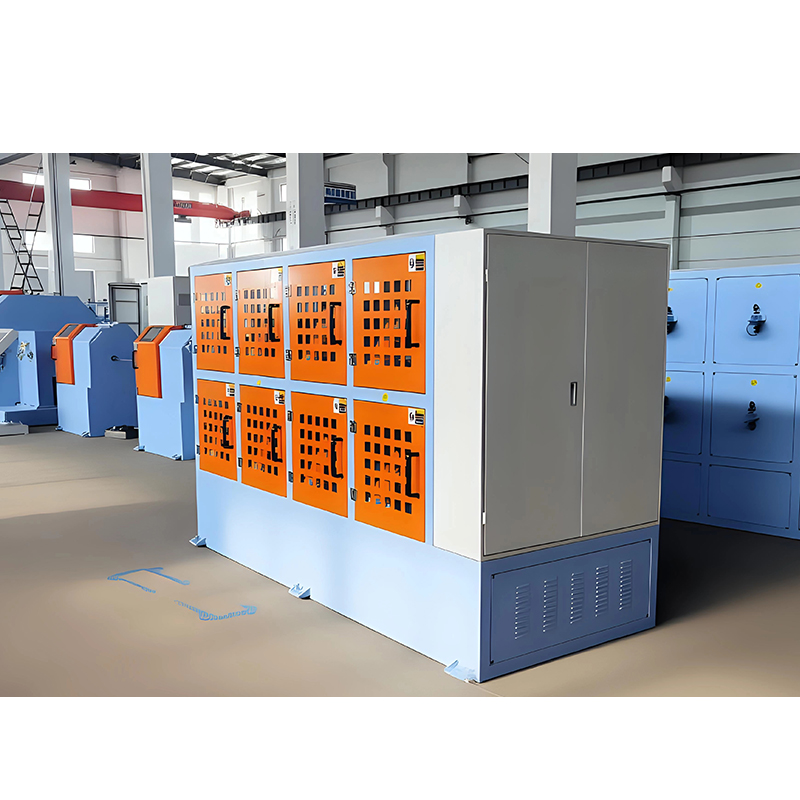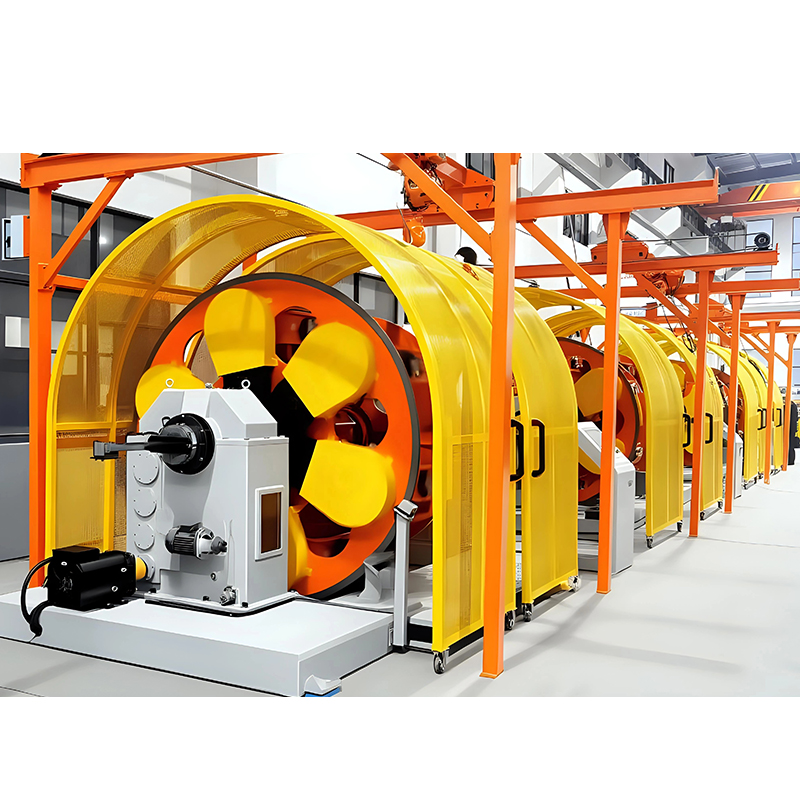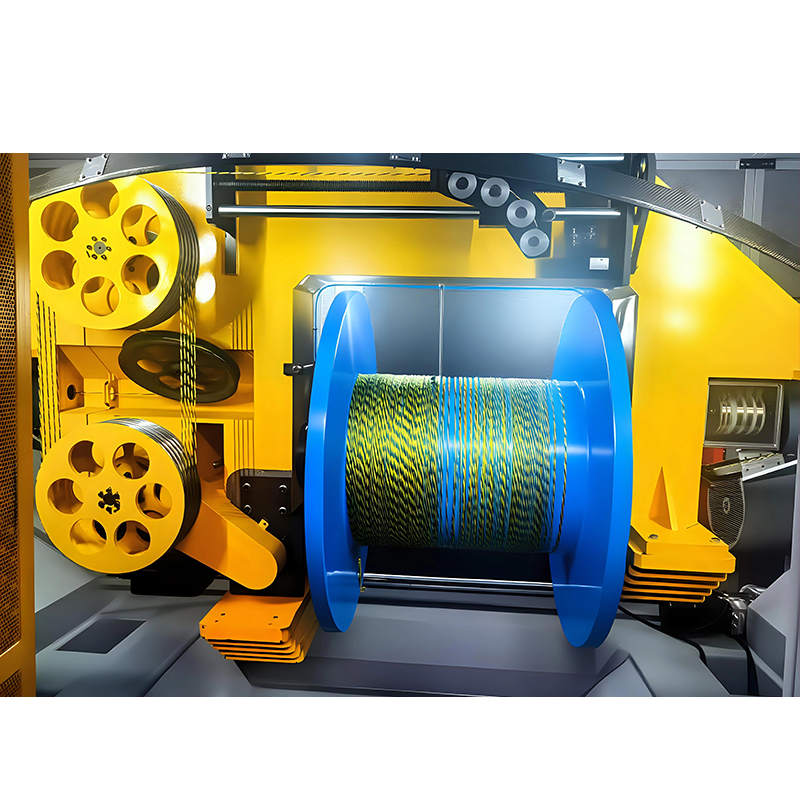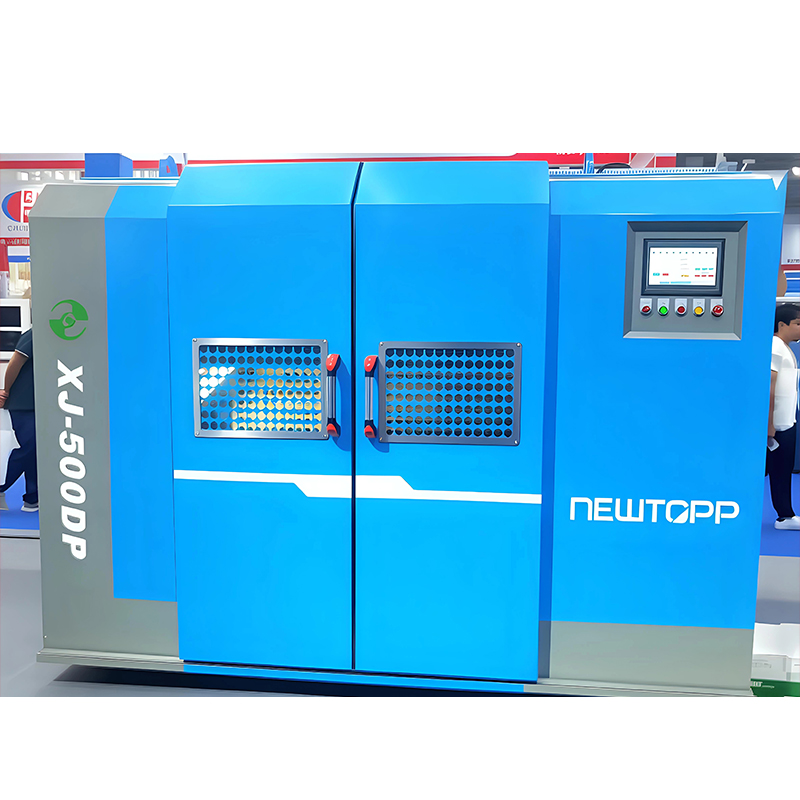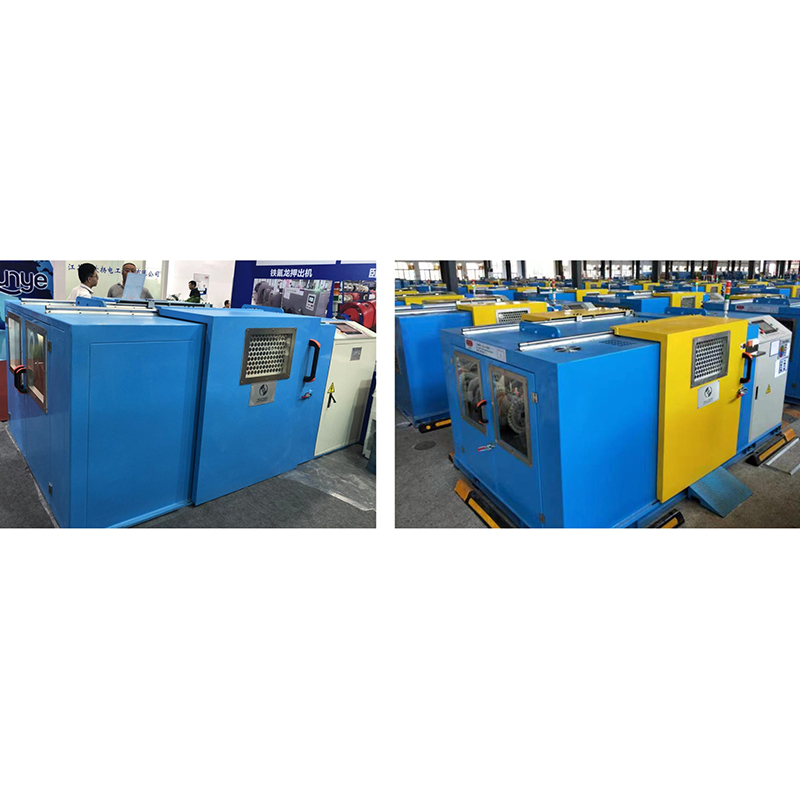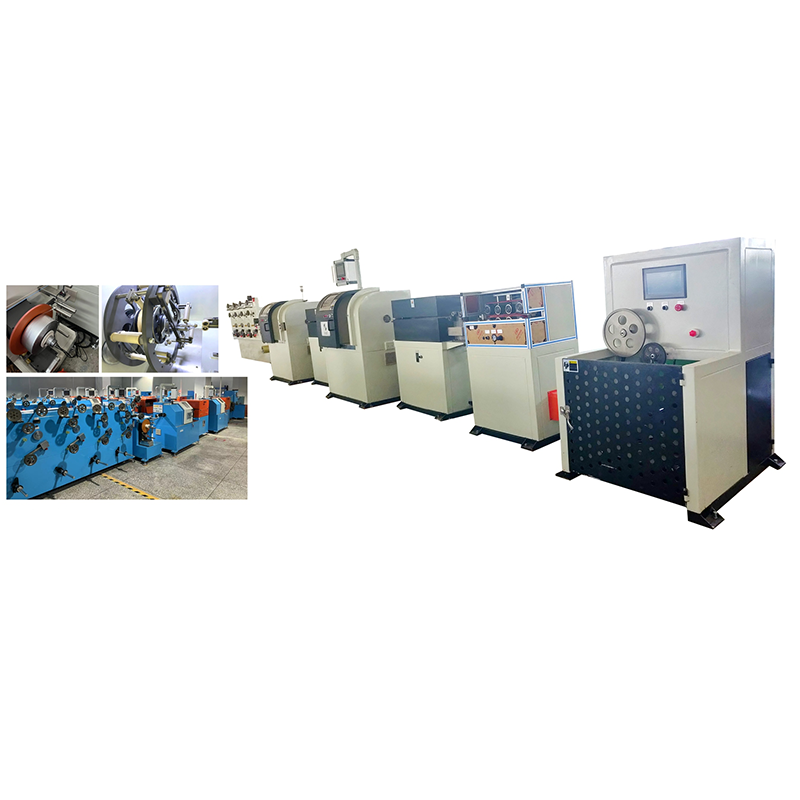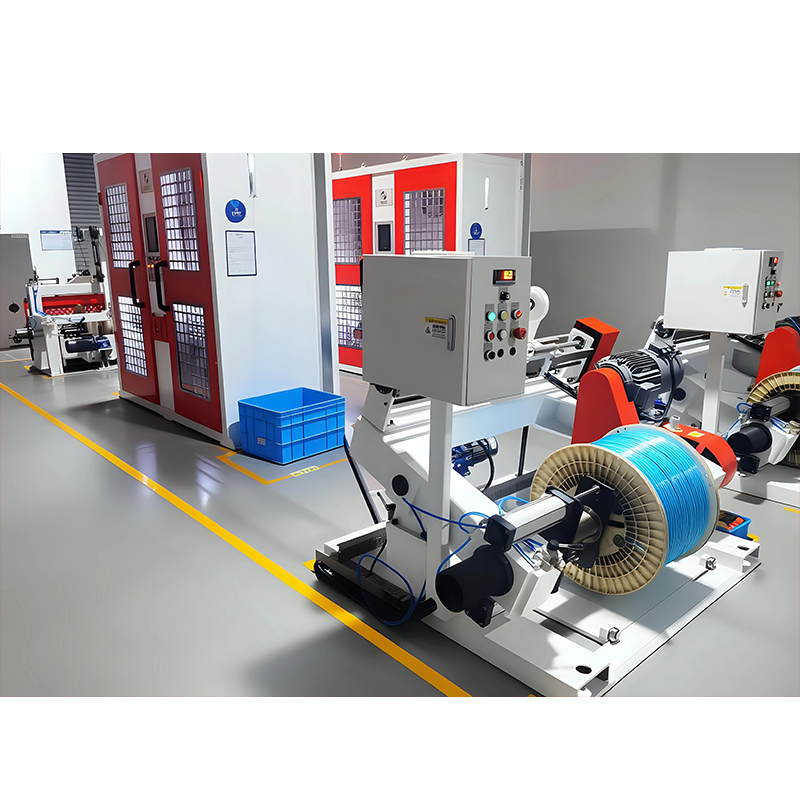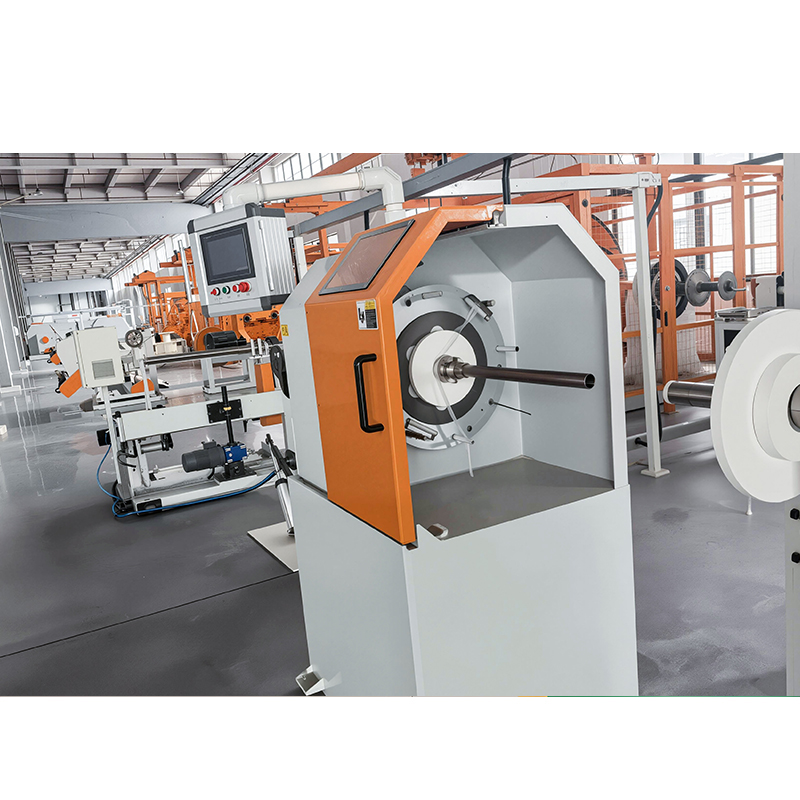




Bakrena žica stroj za uvijanje je proizvodni sustav koji uvija više bakrenih žica u jednožilni vodič. Koristi se u gotovo svakoj tvornici kabela koja proizvodi energetske kabele, podatkovne kabele, automobilske kabele ili savitljive industrijske kabele. Stroj utvrđuje fleksibilnost vodiča, električnu stabilnost i brzinu proizvodnje prije nego započne bilo koji korak izolacije ili oblaganja.
Ako procjenjujete liniju za umotavanje za novu tvornicu kabela ili nadogradnju postojeće radionice, praktično pitanje nije trebate li stroj za umotavanje. Koji tip, koje specifikacije i koje karakteristike zapravo opravdavaju ulaganje. Ovaj članak objašnjava vrste strojeva za uvijanje bakrene žice, čemu služe, kako ih usporediti i što provjeriti prije naručivanja.
Što je stroj za umotavanje bakrene žice?
Bakrena žica stranding machine takes several individual copper wires and lays them together helically to form a conductor with a larger cross-section. It is defined by the number of wires it can handle, the maximum stranding diameter, the lay length range, and the rotational speed of the main bow or cage. The output is commonly called a stranded conductor, a bunched conductor, or a rope-lay conductor depending on the strand geometry.
Definicija je važna jer vrsta vodiča koji je potreban vašem proizvodu određuje klasu stroja koju trebate kupiti.
Što stroj za umotavanje zapravo radi
Stroj uvlači svaku pojedinačnu žicu s kalema za isplatu, vodi ih prema središnjoj točki i okreće cijelu grupu oko osi kabela tako da se žice omotaju jedna oko druge u jedinstvenu spiralu. Dva najčešća mehanička principa su tip luka i tip kaveza.
- Strojevi za umotavanje pramčanog tipa : Namoti žice ostaju nepomični izvan rotirajućeg dijela. Samo se lukovi okreću oko grupe kalema. Ova konstrukcija dopušta vrlo velike brzine i uobičajena je za telefonske žice, vodiče podatkovnih kabela i finu užetu žicu.
- Kavezni (planetarni) strojevi za umotavanje : Sami kalemovi se okreću oko središnje osi. Ova metoda preciznije kontrolira geometriju užeta i obično se koristi za veće vodiče, energetske kabele i konstrukcije položene užetom.
- Dvostruki i trostruki upredni strojevi : Žica prolazi kroz rotirajuće elemente dva ili čak tri puta po okretaju kada je to potrebno za upredanje para ili vrlo kompaktne konstrukcije.
Ne postoji niti jedan stroj koji sve radi dobro. Točan odgovor temelji se na poprečnom presjeku vodiča, obujmu proizvodnje i zahtijeva li nizvodni proces određeni smjer polaganja ili korak uvojka.
Vrste strojeva za uvijanje bakrene žice
Odabir tipa stroja najvažnija je odluka u procesu kupnje. Svaki je tip optimiziran za određeni raspon veličina vodiča i proizvodnih scenarija.
Stroj za umotavanje s dvostrukim lukom
Stroj za umotavanje s dvostrukim lukom koristi dva rotirajuća luka postavljena na isti rotor, što stvara dva zavoja po okretaju rotora. Za snopove bakrene žice i proizvodnju finih užadi, pruža veći učinak po jedinici podnog prostora nego dizajn s jednim uvojkom. 1250 dvostruki prameni stroj uobičajene je veličine za snopove bakrenih žica srednje brzine u rasponu od 0,15–0,80 mm pojedinačnih žica.
Koristite ovaj stroj kada vam je potrebna visoka učinkovitost, mali presjek vodiča i veliki kapacitet kalema. Također je koristan za proizvodnju savitljivih vodiča za robotske kabele, vučne kabele i automobilsko ožičenje jer postupak umotavanja ne savija niti savija pojedinačne žice.
Planetarni (kavezni) stroj za umotavanje
Stroj za umotavanje planetarnog tipa nosi namotaje žice unutar rotirajućeg kaveza. Kalemovi se okreću oko osi vodiča dok se kavez okreće, stvarajući vrlo ujednačenu i kontroliranu duljinu polaganja. Ovaj dizajn je poželjan za vodiče velikog poprečnog presjeka i za niskonaponske energetske kabele gdje geometrija žice izravno utječe na promjer kabela i električni otpor.
To je pravi izbor kada je vodič okrugao, ima određeni smjer polaganja i namijenjen je za srednje ili visokonaponske primjene ili kada redovito proizvodite vodiče veće od 10 mm 2 .
Konzolni jednoužilni stroj
Jednostruki stroj konzolnog tipa je pramčani stroj s rotorom oslonjenim na jednoj strani, što ubrzava zamjenu konca i kalema. Koristi se za uvijanje žice izolirane jezgre, parica i kabelskih jedinica gdje je dovoljan jedan uvoj po okretaju.
Njegova prednost je jednostavnost, lak pristup i niži troškovi održavanja. Za malu radionicu za kabele, konzolni jednožilni stroj često je prva investicija za uvijanje jer može pokretati i golu bakrenu žicu i žicu s izoliranom jezgrom.
Stroj za umotavanje unatrag
Horizontalni ili vertikalni strojevi za uvijanje parova unazad koriste se za uvijanje dvaju izoliranih vodiča zajedno kako bi se formirao par. Funkcija uvijanja unatrag sprječava istezanje i održava električnu simetriju para. Ovo je važno za kabele za podatkovnu komunikaciju, instrumentacijske kabele i bilo koju drugu konstrukciju upredenih parova koja mora zadovoljiti visoke zahtjeve električnih performansi.
Stroj za trostruko uvijanje
Stroj za trostruko uvijanje postiže tri zavoja po okretaju rotora uzimajući tri rotacije luka za svaku grupu žica. Povećava brzinu proizvodnje za male primjene upletenih parova. Obično se koristi u proizvodnim linijama podatkovnih kabela kada je potražnja velika i broj zavoja po metru velik.
Glavne tehničke specifikacije za usporedbu
Tehnički list stroja za uvijanje bakrene žice nije samo popis dodatnih podataka. To je osnova za izračun može li stroj ispuniti planirani plan proizvodnje.
| Specifikacija | Što određuje | Što tražiti |
|---|---|---|
| Broj špula | Maksimalan broj pojedinačnih žica koje se mogu namotati u jednom prolazu | Uskladite se s konstrukcijom vodiča koji vam je potreban, na primjer 7, 19, 37 ili 61 žica |
| Maksimalna brzina uvijanja | Učinak proizvodnje po smjeni | Mjereno u okretajima u minuti; veća brzina nije uvijek korisna ako je kontrola napetosti žice loša |
| Veličina kalema | Duljina rada po kolutu, učestalost promjene | Veći kalemi smanjuju vrijeme zastoja, ali zahtijevaju više prostora i težu opremu za rukovanje |
| Raspon duljine polaganja | Fleksibilnost i električna svojstva gotovog vodiča | Provjerite minimalnu i maksimalnu duljinu polaganja i usporedite je sa standardima kabela koje proizvodite |
| Raspon promjera žice | Raspon vodiča koje stroj može obraditi | Usklađivanje s vašim trenutnim proizvodima i budućim razvojem proizvoda |
| Sustav kontrole napetosti | Kvaliteta uvijanja i stopa lomljenja | Plesačke ruke s kontrolom povratne sprege poželjne su kada se koristi fina bakrena žica |
| Kočioni sustav | Sigurnosno i hitno zaustavljanje | Provjerite jesu li pneumatske ili elektromagnetske kočnice standardne |
Kako stroj za umotavanje poboljšava učinkovitost proizvodnje
Povećanje učinkovitosti stroja za uvijanje bakrene žice nije samo u brzini. To dolazi od smanjenja rasipanja materijala, kontrole kvalitete vodiča i smanjenja zahtjeva za radom po kilometru kabela.
Veća brzina proizvodnje
Dobro usklađen stroj za umotavanje može povećati učinak po satu za faktor dva do pet u usporedbi sa zastarjelim strojem za jednostruko uvijanje. Za 1250 dvostruki pramčani stroj za uvijanje, brzina uvijanja kreće se od 600 do 1400 uvijanja u minuti, ovisno o promjeru žice i konstrukciji. Ova se brzina izravno pretvara u više prijeđenih kilometara dnevno.
Bolja kvaliteta vodiča
Ako pojedinačne žice nisu ravnomjerno zategnute tijekom uvijanja, vodič će imati veliku varijaciju otpora i nepravilan vanjski promjer. To dovodi do odbijanja kabela u fazi izolacije. Moderni strojevi za umotavanje s individualnom kontrolom napetosti za svaki kalem mogu smanjiti otpad. Ovo je osobito istinito pri obradi finih bakrenih žica u rasponu od 0,10–0,30 mm.
Niži trošak rada
Stroj za umotavanje s integriranom kontrolom zatezanja, centraliziranom kontrolnom pločom i brzim punjenjem kalema smanjuje broj operatera. Dva operatera mogu nadzirati nekoliko strojeva ako je linija dobro konfigurirana.
Konzistentna duljina polaganja
Duljina polaganja je udaljenost duž osi kabela potrebna za jedno potpuno uvijanje niti. Kad je duljina polaganja kratka, kabel postaje fleksibilniji, ali se otpor malo povećava. Kad je duljina polaganja duga, kabel je tvrđi. Stroj za umotavanje bakrene žice s preciznim mjenjačem ili servo kontrolom održava dužinu polaganja konstantnom, a ta dosljednost je ono što čini ili kvari kvalitetu kabela.
Ključne značajke koje trebate potražiti prije kupnje
Prije usporedbe ponuda dobavljača, trebali biste definirati kratki popis obveznih značajki koje izravno utječu na vašu učinkovitost proizvodnje.
Dancer Roller Tension Control
Sustav plesnog valjka apsorbira trenutne razlike između dovodne žice i brzine namatanja. Održava konstantnu napetost žice čak i tijekom ubrzavanja i usporavanja. Strojevi bez kontrole valjkastog valjka skloniji su lomljenju niti i varijacijama promjera.
Pneumatske ili elektromagnetske kočnice
U slučaju hitnog zaustavljanja, svaki rotirajući dio mora se zaustaviti brzo i istovremeno. Pneumatske kočnice daju brz odziv i lakše se podešavaju. Elektromagnetske kočnice su jednostavnije, ali mogu stvarati toplinu tijekom dugih ciklusa kočenja.
Utovar i istovar kalema
Vrijeme potrebno za zamjenu punih kalema velik je dio ukupnih troškova proizvodnje. Neki se strojevi nude s ručnim sustavom utovara, drugi s hidrauličnim ili pneumatskim rukama za podizanje. Izračunajte koliko promjena kalema očekujete po smjeni i koliko je prostora na podu dostupno za uređaj za podizanje.
Digitalni brojač i očitavanje dužine
Digitalni brojač za zavoje, metre i duljinu polaganja više je od pogodnosti. Omogućuje vam snimanje performansi svake serije i reprodukciju istih parametara sljedeći put kada pokrenete isti proizvod. To je bitno za sljedivost proizvodnje.
Usporedba mehanizama uvijanja
Okretni mehanizam određuje maksimalnu brzinu, asortiman proizvoda i razinu kvalitete koju možete postići. Tablica u nastavku sažima usporedbu glavnih tipova.
| Značajka | Vrsta luka | Kavez / Planetarni | Stroj za uvijanje para unatrag |
|---|---|---|---|
| Tipičan proizvod | Snopovi vodiča, savitljive žice, fine niti | Okrugli užetni vodiči, energetski kabeli | Upredene parice za podatkovne ili instrumentalne kabele |
| Brzina | visoko | srednje | srednje to high |
| Preciznost duljine polaganja | dobro | Vrlo dobro | Izvrsna konzistencija za uvijanje u paru |
| Kontrola napetosti žice | Individualni plesač ili magnetske kočnice | Individualne kočnice kalema | Individualna kontrola napetosti |
| Početna investicija | Niže | visokoer | Umjereno |
| Najbolji slučaj upotrebe | visoko volume, small conductors | srednje to large conductors, rigid quality requirements | Podatkovni kabeli, LAN kabeli, bus kabeli |
Uobičajeni problemi kod bakrenih žica i kako ih riješiti
Većina operativnih problema u radionici za umotavanje povezana je s napetosti žice, poravnavanjem isplativosti i kvalitetom kalema. Ako vaš stroj dobro radi, ali vodič i dalje ne prolazi test otpora, prvo provjerite ove točke.
Puknuće žice tijekom nasukavanja
Ako pojedinačne žice prečesto pucaju, smanjite brzinu namotavanja i pregledajte prirubnice kalema. Grubi rubovi na prirubnicama mogu oštetiti bakrenu žicu. Koristite porculanske ili keramičke vodilice na području isplate.
Fluktuacija promjera na gotovom vodiču
Provjerite zatezni kotač i zategnutost. Mala varijacija u brzini voda stvara varijaciju u ukupnom promjeru vodiča. Stroju je potrebna stabilna napetost prihvata kako bi vanjski promjer bio ujednačen.
Pretjerano uvijanje ili premalo uvijanje
Ako je duljina polaganja kraća od potrebne, vodič će postati tvrd i lomljiv, a rukovanje tijekom ekstruzije bit će otežano. Ako je duljina polaganja duža od navedene, vodič neće zadovoljiti test fleksibilnosti. Uvijek provjerite stvarnu duljinu polaganja mjerenjem na početku svakog kalema.
Neuredna nasukana geometrija
Pojedinačne žice trebaju ležati bez razmaka ili križanja. To zahtijeva da sve žice dodiruju točku konvergencije pod točno istim kutom. Provjerite je li se uređaj za preduvijanje ili položaj matrice pomaknuo.
Ogrebotine na bakrenoj površini
Kontakt s oštrim rubovima na vodećim valjcima je uobičajeni uzrok. Zamijenite čelične valjke keramičkim vodećim valjcima kada koristite goli bakar za vodiče podatkovnog kabela.
Razmatranja povrata ulaganja
Kako biste odlučili hoćete li kupiti novi stroj za uvijanje bakrene žice, usporedite godišnji trošak starog procesa s novim troškom stroja, uključujući alate, instalaciju i obuku operatera. Izračun mora uključivati stopu otpada i preradu povezanu s kvalitetom, a ne samo brzinu stroja.
Ako je vaša trenutna proizvodnja 2.000 km višežilnog vodiča godišnje sa stopom otpada od 4%, a novi stroj može smanjiti taj otpad na 1,5% uz povećanje brzine za 80%, razdoblje povrata je obično između 18 i 30 mjeseci. To ovisi o cijeni bakra, cijeni rada u vašoj regiji i dodanoj vrijednosti vašeg proizvoda.
| Faktor | Postojeći stroj | Novi stroj s dvostrukim lukom |
|---|---|---|
| Brzina okretanja (po minuti) | 300 | 650 |
| Efektivni radni sati po danu | 18 | 20 |
| Stopa otpada | 4,5% | 1,5% |
| Potrebni operateri | 2 po stroju | 1 po stroju |
| Sati održavanja mjesečno | 18 | 8 |
| Približno povećanje proizvodnje | 110% | |
Kako odabrati pouzdanog proizvođača strojeva za umotavanje bakrene žice
Sam stroj samo je dio odluke o kupnji. Proizvodna sposobnost, kontrola kvalitete i podrška nakon prodaje određuju dugoročne troškove rada. Pouzdan proizvođač trebao bi pokazati nekoliko kvaliteta.
Sposobnost mehaničke obrade
Poželjan je proizvođač koji posjeduje vlastiti centar za preciznu obradu. Može kontrolirati kvalitetu rotora, osovine i osnovnog okvira. Ako baza stroja nije dovoljno kruta, pojavit će se vibracije i oštećena je geometrija niti. Provjerite ima li dobavljač vlastito postrojenje za strojnu obradu ili sve komponente kupuje izvana.
Iskustvo u opremi za žice i kabele
Tvrtke koje dugi niz godina proizvode linije za ekstruziju kabela i strojeve za užad nastoje izraditi strojeve za umotavanje uz bolje razumijevanje cijelog procesa proizvodnje kabela. Na primjer, integrirana rješenja za umotavanje i ekstruziju lakše je uskladiti kada jedan proizvođač radi s oboje.
Upućivanje na postojeće proizvodne programe
Zatražite aktualni katalog proizvodnje. Proizvođač s opsežnom linijom proizvoda vjerojatno će imati potpuniji inženjerski odjel. Osim toga, ako mogu ponuditi kompletnu liniju uključujući dio za ekstruziju, lakše je upravljati sučeljem između upredene i nizvodne izolacije.
Često postavljana pitanja
Koja je razlika između stroja za umotavanje i stroja za skupljanje?
Strojevi za umotavanje polažu žice spiralno oko središta s kontroliranom duljinom polaganja. Stroj za snop uvija žice bez istog stupnja geometrijske kontrole. Spajanje je brže, ali rezultat je manje prikladan za okrugle vodiče visoke kvalitete.
Koliko žica može obraditi stroj za uvijanje bakrene žice?
Ovisi o modelu stroja. Standardne konfiguracije obrađuju 7, 12, 19, 24, 37 ili 61 žicu u jednom prolazu. Za konstrukciju položenu užetom, možete prvo vezati više podskupina, a zatim ih zatvoriti u drugoj operaciji.
Može li isti stroj proizvoditi bakrenu žicu i žicu s izoliranom jezgrom?
Da. Pramčani dvostruki upredni strojevi pokreću i golu bakrenu žicu i žicu s izoliranom jezgrom sve dok su promjer žice i veličina kalema unutar specifikacije stroja. Za krute vodiče energetskih kabela velikog presjeka bolji je stroj kaveznog tipa.
Što je bolje, jednostruko ili dvostruko?
Dvostruko uvijanje općenito je brže za isti promjer i duljinu polaganja. Stroj za dvostruko uvijanje proizvodi dva uvijanja po okretaju rotora, tako da je prikladan za male i srednje vodiče gdje je izlaz bitan. Jednostruko uvijanje koristi se za velike vodiče gdje savijanje žice može izazvati oštećenje površine.
Koja je proizvodna brzina tipičnog stroja za umotavanje s dvostrukim lukom 1250?
Brzina uvijanja može se kretati od 800 do 1400 uvijanja u minuti za finu bakrenu žicu. Stvarni učinak u metrima u minuti ovisi o duljini polaganja. Kratka duljina polaganja smanjuje linearnu brzinu.
Zaključak
Odabir pravog stroja za uvijanje bakrene žice znači definiranje raspona vodiča koji ćete proizvoditi, tolerancije duljine polaganja koju zahtijeva vaš standard kabela i kvalitete kontrole napetosti koju vaša bakrena žica zaslužuje. Uskladite vrstu stroja s proizvodom, provjerite kako stroj podnosi lomove žice i izmjene kalema i izračunajte povrat na temelju smanjenja otpada i brzine. Stroj za umotavanje s dvostrukim lukom odgovara većini malih i srednjih pogona za vodiče velike količine, dok planetarni tip kaveza ostaje standard za velike vodiče. Ispravna odluka nije u kupnji najvećeg stroja, već u usklađivanju principa uvijanja s točnim dizajnom vodiča koji namjeravate prodati.